

Yüksek-kapasiteli endüstriyel sıvı berraklaştırmanın-zorlu alanında, ister büyük-ölçekli bir rafineri tesisinde harcanan ağartma toprağını ham bitkisel yağlardan ayırıyor olun, ister sürekli bir kimyasal sentez döngüsünde pahalı değerli-metal katalizör tozlarını geri kazanıyor olun, ister bir şekerleme rafinerisinde yüksek düzeyde konsantre şeker şuruplarını parlatıyor olun-operasyonel çalışma süresi büyük ölçüde yedek donanımınızın mekanik dayanıklılığına bağlıdır. Basınçlı bir kap içindeki tek bir filtre yaprağı paneli arızalanıp, ham katıların arıtılmış süzüntü akışına sızmasına izin verdiğinde, tüm üretim tesisini etkileyen maliyetli ve yıkıcı bir zincirleme reaksiyonu tetikler. Bu arıza, ürünün anında kirlenmesine, planlanmamış sistem kapanmalarına, acil durum manuel tank temizliğine ve işleme kar marjlarınızı hızla silen acil bakım geri dönüşlerine yol açar.
Bu ani arıza modlarını araştırırken, tesis mühendisleri ve bakım süpervizörleri sıklıkla öncelikle kimyasal veya termal nedenleri ararlar ve bunun sorumlusu olarak agresif proses asitlerinden kaynaklanan çukurlaşma korozyonu, halojen saldırıları veya yüksek çalışma sıcaklıklarından kaynaklanan termal bozulmalar ortaya çıkar. Bununla birlikte, kullanımdan kaldırılmış ve başarısız olmuş unsurların adli metalürjik analizi, çok daha agresif ve yaygın bir suçluyu ortaya çıkarmaktadır:Titreşimli Yorgunluk Arızası.
Basınç yaprağı filtreleme elemanları statik bileşenler değildir; bunlar, temizleme döngüsü sırasında pozitif-deplasmanlı besleme pompalarından gelen sürekli akışkan dinamiği darbesi ile yüksek-etkili mekanik sarsıntının acımasız bir kombinasyonuna maruz kalan dinamik yapılardır. Tamamen fabrikasyon yedek eleman yüksek yapısal sağlamlığa ve uygun tel örgü gerilimine sahip değilse, kimyasal korozyon oluşmadan çok önce hızlı bir şekilde mekanik arıza yaşayacaktır. Mekanik gerilim birikimi ve sınır hatası modlarının derin yapısal fiziğine dalmadan önce, tüm imalat mühendisliği standartlarımızı, yapısal çerçeve toleranslarımızı ve ham madde değirmeni sertifikalarımızı ana sistemimizde karşılaştırabilirsiniz.[Paslanmaz Çelik Filtre Yaprağı]sütun sayfası.
Kek Boşaltma Titreşiminin ve Dinamik Yüklemenin Acımasız Mekaniği
Yedek filtre elemanlarında mutlak yapısal sağlamlığın gerekliliğini tam olarak anlamak için, her standart toplu filtreleme döngüsünün sonunda kapalı basınçlı kap içinde meydana gelen fiziksel ve mekanik olayların analiz edilmesi gerekir. Bulamaç besleme pompası ham sıvıyı yaprak paneli boyunca yönlendirirken, kalın, yoğun ve sıkı bir şekilde sıkıştırılmış katı parçacık kütlesi, dokuma tel kumaşın geniş, düz yüzeyleri boyunca birikir. Standart bir üretim çalışmasının sonunda, biriken bu filtre keki, her bir yaprak paneli için düzinelerce kilogram ağırlığa sahip olabilir ve basınçlı kap manifoldunun içindeki bitişik elemanlar arasındaki boşlukları tamamen doldurabilir.
Endüstriyel basınçlı yaprak makineleri, operatörlerin manuel kazıma amacıyla kap contalarını kırmasına gerek kalmadan birikmiş katı maddelerin bu ağır kütlesini boşaltmak için, üst-monteli pnömatik vibratör çalkalayıcılara veya yüksek-torklu santrifüj eğirme sistemlerine güvenir. Temizleme döngüsü devreye girdiğinde, pnömatik vibratör, asılı raylar veya merkezi döner şaft boyunca hızlı, şiddetli bir dizi yüksek-darbeli enerji darbesi (genellikle 4,0 ila 5,0 bar basınçlı hava kaynağıyla çalıştırılır) sağlar. Bu kinetik enerjinin tek bir amacı vardır: tüm yaprak düzeneğini şiddetle sallayın, böylece ağır, kırılgan filtre keki pürüzsüz tel kumaş üzerindeki mekanik tutuşunu kırar ve temiz bir şekilde alt boşaltma hunisine düşer.
Ancak bu yoğun kinetik enerji sadece dış pastayı etkilemez; dokuma ağ matrisi içindeki her bir mikron-ölçekli telin içinden doğrudan geçer. Yedek eleman zayıf, ince-ölçülü dış çerçevelerden veya gevşek bir şekilde sıkıştırılmış ekranlardan yapılmışsa, çerçeve sınırının kendisi darbe altında esneyecek, bükülecek ve eğrilecektir. Bu sabit yapısal esneme, ince dış filtreleme tellerinin yoğun, lokalize döngüsel bükülme gerilimlerine maruz kalmasına neden olur. Kısa bir süre içinde bu dinamik yükleme, iş parçasının hızlı sertleşmesine, telin gevrekleşmesine ve sınır kaynakları veya çevre sıkıştırma kanalları boyunca ani yıkıcı yırtılmalara neden olarak elemanı kullanılamaz hale getirir ve sızıntı yapar.
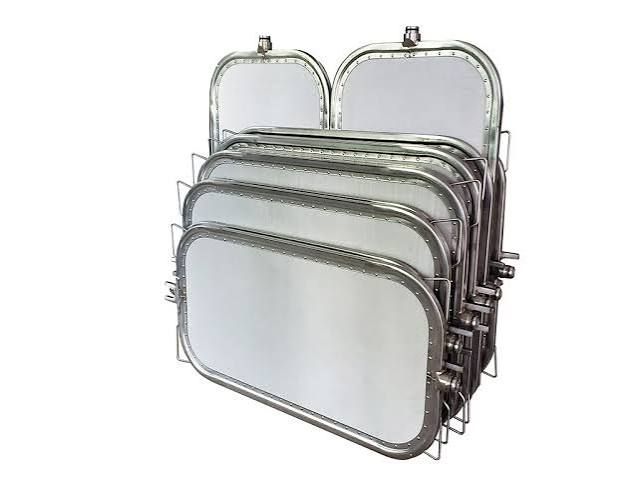


Teknik Parametre Matrisi: Yüksek-Katılık Mühendisliği Karşılaştırmaları
Yüksek-yorulma direnci-sert unsurun neyi oluşturduğunu ekonomik bir alternatife karşı ölçmek için, tedarik ve mühendislik ekiplerinin belirli metalurjik ve yapısal metrikleri değerlendirmesi gerekir. Aşağıdaki tablo, şiddetli titreşim yükleri altında uzun-vadeli yapısal bütünlüğü sağlamak için gereken minimum mühendislik parametrelerini özetlemektedir:
| Mekanik ve Yapısal Parametre | Ekonomi / Hafif-Görev Unsurları | Yüksek-Yorgunluk Sağlayan Sert Unsurlarımız | Test / Doğrulama Yöntemi |
| Dış Çerçeve Profil Ölçer | 1,2mm-1,5mm (Oluşturulmuş sac) | 2,0mm-3mm Ağır U Kanalı | Vernier Kaliper Muayenesi |
| İç Drenaj Tel Çapı | 0.8mm-1mm Genişletilmiş sayfa | 1,5mm- 1.7mm Kıvrımlı Izgara | Doğrudan Mikrometre Ölçümü |
| Mesh Ön-Gerdirme Kuvveti | Değişken / Elle-uzatılmış | Otomatik Hidrolik (15 N/mm'den büyük veya eşit) | Elektronik Gerginlik Ölçer |
| İzin Verilen Yüz Sapması | 4,5 Bar delta P'de 0,5 mm'den büyük veya eşit | Tam terminal yükü altında 1,0 mm'ye eşit veya daha az | Hidrostatik Basınç Sapma Testi |
| Maksimum Titreşimli G-Kuvvet Değeri | 3,5 G'ye kadar darbe | 8,0 G'ye eşit veya daha büyük hava-şoklarına karşı tasarlanmıştır | İvmeölçer Sensörü Haritalaması |
| Çevre Sınır Bütünlüğü | Nokta-kaynaklı / Hafif mekanik kıvrımlı | Otomatik TIG Füzyonu / Yüksek-Tonajlı Perçinler | Boya Penetran Bütünlük Testi |
| Çalışma Sıcaklığı Limiti | 90 derecenin altında (Çarpılmaya eğilimli) | Bükülmeden 220 dereceye kadar sürekli | Termal Genleşme Fırını Testi |
Ön-Germe Çözümü: Mikro-Gözenek Ağını Korumak
Titreşimden kaynaklanan yorulma arızasına karşı nihai mühendislik savunması, elemanın tüm yüzeyi boyunca hassas, tek tip, yüksek{0}sertlikteki mühendisliğin uygulanmasıdır. Bu, tel örgü levhaların bir makaradan kolayca açıldığı, bir çerçeve üzerine elle{- kenetlendiği ve noktasal-kaynaklandığı{-ekonomik yedek yapraklardan-uzaklaşmayı ve bilgisayarlı, hidrolik olarak önceden-gerilmiş mimarilere yükseltmeyi gerektirir. Tesisinizde birinci sınıf dış örgü kumaş kullanılmasına rağmen kronik sızıntı sorunları, ani katı bypass veya çerçeve sınırları boyunca erken yırtılma sorunları yaşıyorsanız, özel teknik özelliklerimizdeki tüm mühendislik spesifikasyonlarımızı keşfedin.[Yüksek-Yorgunluk-Dirençli Sert Basınçlı Yaprak Filtre Elemanları]Bilgisayarlı gerdirmenin bu kritik operasyonel darboğazı nasıl çözdüğünü görmek için sayfa.
Gelişmiş imalat sürecimiz sırasında, dış metal çerçeve kalıcı olarak yerine kilitlenmeden önce, çok-katmanlı örgü sandviçin tamamı (aktif 24x110 Düz Hollandalı Dokuma kaplama, ara destek ızgaraları ve çekirdek ağ dahil) özel otomatik gerdirme masalarına yerleştirilir. Endüstriyel hidrolik silindirler, uzunlamasına çözgü tellerini gerginleştirerek, kullanılan spesifik alaşıma göre hesaplanan katı mekanik verim profiline uyum sağlar. Bu ön gerilim-, elemanın çalışma ömrünü doğrudan uzatan iki kritik mekanik avantaj sağlar:
● Mikro-Sürtünmenin Ortadan Kaldırılması:Tel kumaş gevşek olduğunda veya zayıf bir şekilde gerildiğinde, bireysel çözgü ve atkı telleri, pnömatik çalkalama döngüsü sırasında yüksek hızlarda birbirine sürtünür. Yapı mühendisliğinde sürtünme olarak bilinen bu mikroskobik sürtünme-küçük testere bıçakları gibi davranarak ince paslanmaz çelik telleri içten dışa doğru yavaşça aşındırır. Ön gerdirme, birbirine kenetlenmiş telleri sürekli yük altında birbirine sıkı bir şekilde kilitler, iç sürtünme hareketini tamamen ortadan kaldırır ve mikron-ölçekli gözenek yapısının ağır titreşim altında mükemmel şekilde sabit kalmasını sağlar.
● Optimize Edilmiş Şok Dalgası Dağılımı:Sıkıca gerilmiş bir ağ yüzü, davul derisi gibi davranır. Pnömatik çalkalayıcı üst brakete çarptığında ortaya çıkan şok dalgası, gevşek, sarkan ceplerde sıkışıp kalmak yerine panelin tüm düz yüzey alanı boyunca düzgün ve anında hareket eder. Bu eşit enerji dağılımı, filtre kekinin tek bir temiz tabaka halinde anında ayrılmasına olanak tanırken, erken sınır kaynak çatlamasına neden olan lokal stres konsantrasyonlarını en aza indirir.
Yapısal Çekirdek: Ağır-Güçlü Kıvrım Izgaraları ve İnce Malzemeler
Önden-gerilmiş bir aktif filtreleme derisi, yalnızca esnek olmayan, yüksek-yoğunluklu bir iç iskelet tarafından desteklenmesi durumunda uzun-dönem düzlüğünü koruyabilir. Yüksek-yorulma-dirençli elemanlarımızda, merkezi drenaj çekirdeği, 1,6 mm'ye kadar devasa bir tel çapına sahip, ultra-ağır, yüksek-gerilebilir 4x4 veya 3x3 kıvrımlı paslanmaz çelik tel ızgara kullanılarak inşa edilmiştir. Bu ağır çekirdek, tüm düzenek için nihai mekanik temel görevi görür.
Birçok bütçe tedarikçisi, üretim maliyetlerinden tasarruf etmek ve nakliye ağırlığını azaltmak için bu ağır, pahalı kıvrımlı ızgarayı ince, ucuz genişletilmiş metal levhalar veya hafif plastik ara parçalarla değiştiriyor. 4,5 barlık bir pompalama yükü altında, bu ince tabakalar gelişen kekin ağırlığı altında esner ve içe doğru eğilir. Bu yapısal sapma, dış filtreleme ağının ön gerilimini- bozar, gevşemesine ve yorulma arızasını hızla hızlandırmasına neden olur. Esnek olmayan, kalın-ölçüde kıvrımlı bir çekirdek ızgara kullanan yedek kanatlarımız, aşırı proses basınçları altında mutlak panel düzlemselliğini korur. Çerçeve düz kalır, ağ gergin kalır ve iç drenaj kanalları tamamen açık kalır, böylece döngüden sonra yüksek sıvı akış hızı ve hızlı kek salınımı sağlanır.
Yorgunluğun Azaltılmasında Hassas Kalenderlemenin Rolü
Gerdirme ve çekirdek seçiminin ötesinde, tel kumaşın yüzey kalitesi, mekanik yorgunluğun azaltılmasında beklenmedik bir rol oynar. Kalenderlenmemiş tel kumaş, çözgü ve atkı tellerinin kesiştiği yerde yükseltilmiş eklemlere sahiptir. Bu yükseltilmiş noktalar yüksek yüzey pürüzlülüğü (Ra) oluşturur ve filtre kekinin elek yüzeyindeki mekanik tutuşunu arttırır.
Filtre keki bu mafsallara kilitlendiğinde, pnömatik vibratörün keki serbest bırakmak için çok daha yüksek darbe kuvvetleri sağlaması gerekir. Bu yüksek arayüz kayma gerilimi, daha uzun çalkalama döngüleri ve vibratör üzerinde daha yüksek hava basınçları gerektirir, bu da metal çerçeveye daha fazla yıkıcı harmonik enerji pompalar.
Sert elemanlarımızda, yüksek-tonajlı haddehanelerde hassas perdahlama işlemine tabi tutulmuş tel kumaş kullanılmaktadır. Bu işlem, tel kesişimlerinin yükseltilmiş eklemlerini düzleştirerek ultra-pürüzsüz, düşük-sürtünmeli bir yüzey topografyası (Ra 0,8μm'den az veya ona eşit) oluşturur. Bu ayna-düz yüzey, kekin mekanik tutuşunu en aza indirerek, kırılgan filtre kekinin ilk titreşim darbesi sırasında tek bir tabaka halinde temiz bir şekilde kaymasına olanak tanır. Perdahlama, gerekli çalkalama döngüsünün süresini ve yoğunluğunu azaltarak, elemanın ömrü boyunca maruz kaldığı toplam kümülatif titreşim gerilimini önemli ölçüde azaltır, erken kaynak kristalleşmesini ve kenar arızalarını önler.
Tesis Tedarik Ekipleri için Teknik Denetim Kontrol Listesi
Bir sonraki yedek filtre yaprakları veya dairesel disk serinizin erken kenar arızası yaşamamasını sağlamak için teknik talep siparişlerinizde şu sınır kriterlerinin belirtildiğinden emin olun:
●-Geçiş Önleyici Kenar Mührü:Tek tek gevşek tellerin arıtılmış süzüntü akışına kaçmasını önlemek için tüm kesilmiş ağ kenarlarında mikro{0}}birleşik bir çevre yolu kullanılmasını zorunlu kılın.
● Genişleme Ödeneği:Çerçeve U-kanal derinliğinin, ince örgülü teller ile ağır çerçeve kanalları arasındaki diferansiyel genleşmeyi karşılamak için,140 derece.
● Perçin/Kaynak Tutarlılığı:İnce dış telleri zayıflatan manuel kaynak yakma-gibi insan hatalarını ortadan kaldırmak için otomatik-makine kontrollü sınır imalatında ısrar edin.
● Çekirdek Izgara Doğrulaması:Düzeneğin yapısal sapma olmaksızın terminal diferansiyel basınçlara dayanabilmesini garanti etmek amacıyla iç drenaj iskeleti için minimum kablo çapının 1,2 mm olmasını zorunlu kılın.
Çözüm
Basınçlı yaprak filtre sisteminde operasyonel uzun ömür tesadüfen elde edilmez; bilinçli, yüksek-sert yapı mühendisliği yoluyla güvence altına alınır. Gevşek elekler, ince genişletilmiş metal çekirdekler ve esnek çerçevelerden oluşan düşük-maliyetli yedek filtre yapraklarıyla yetinmek, tesisin karlılığını ortadan kaldıran yinelenen kablo yırtılmaları, ani katı baypas sızıntıları ve yüksek bakım maliyetleri için garantili bir reçetedir. Bilgisayarlı hidrolik ön gerdirme, hassas-kalenderlenmiş Hollanda dokumaları ve ağır-ayarlı kıvrımlı drenaj iskeletlerinin birlikte çalıştığı tamamen fabrikasyon elemanlara yatırım yaparak, işleme tesisiniz titreşim darboğazlarını ortadan kaldırabilir, hızlı kek tahliyesini güvence altına alabilir ve filtreleme varlıklarınızın hizmet ömrünü önemli ölçüde uzatabilir.
Teknik ekibiniz şu anda ani akış kapasitesi kaybını gideriyorsa, çarpık çerçevelerle uğraşıyorsa veya mekanik deformasyonun neden olduğu kalıcı gözenek tıkanmasını önlemeye çalışıyorsa, özel sayfamızdaki uzun-vadeli önleme stratejilerimizi inceleyin.[Paslanmaz Çelik Filtre Yaprak Ağınız Neden Bu Kadar Hızlı Körleşiyor?]bakım analizi sayfasına bakın veya özel bir teknik fiyat teklifi almak üzere ekipman çizimlerinizi göndermek için doğrudan mühendislik ekibimizle iletişime geçin.