

Bir filtreleme sisteminin doğruluğu, yalnızca spesifikasyonlarını doğrulamak için kullanılan cihazlar kadar güvenilirdir. Birkaç mikronluk sapmanın sistem çapında kirlenmeye veya mekanik arızaya- yol açabileceği endüstriyel ortamlarda, uygun ölçüm aracının seçilmesi kritik bir mühendislik kararıdır. Bir filtrenin "gözenek boyutunu" veya "açıklığını" ölçmek, tüm görevlere-boyut-uygun-bir iş değildir; ağır hizmet tipi bir madencilik eleği için mükemmel şekilde uygun olan bir alet-ultra-ince 500 gözenekli farmasötik sınıf bir kumaşa uygulandığında son derece yıkıcı olacaktır. Sonuç olarak, profesyonellerin cihazın hassasiyetini, temas kuvvetini ve büyütme yeteneklerini incelenen filtre ortamının fiziksel özellikleriyle eşleştirmesi gerekir.
Bu kılavuz, filtre ağını ölçmek için sahada ve laboratuvarda kullanılan en önemli beş aracın teknik bir incelemesini sağlar. Kaba tanımlama için kullanılan temel mekanik cihazlardan Endüstri 4.0'ın son noktasını temsil eden gelişmiş otomatik görüntü sistemlerine geçeceğiz. Donanımı basitçe listelemenin ötesinde, kalibrasyon gereksinimlerini, insan hatası potansiyelini (paralaks veya aşırı-sıkıştırma gibi) ve her aracın üstün olduğu belirli kullanım durumlarını inceleyeceğiz. Kalite kontrol yöneticileri ve bakım teknisyenleri, bu cihazların sınırlamalarını ve güçlü yönlerini anlayarak, filtreleme altyapılarının doğruluk ve güvenilirlik açısından en sıkı uluslararası standartları karşıladığından emin olabilirler.


Dijital Mikrometreler: Tel Ölçümünün Temeli
Tel Çapı Doğrulamasında Hassasiyet
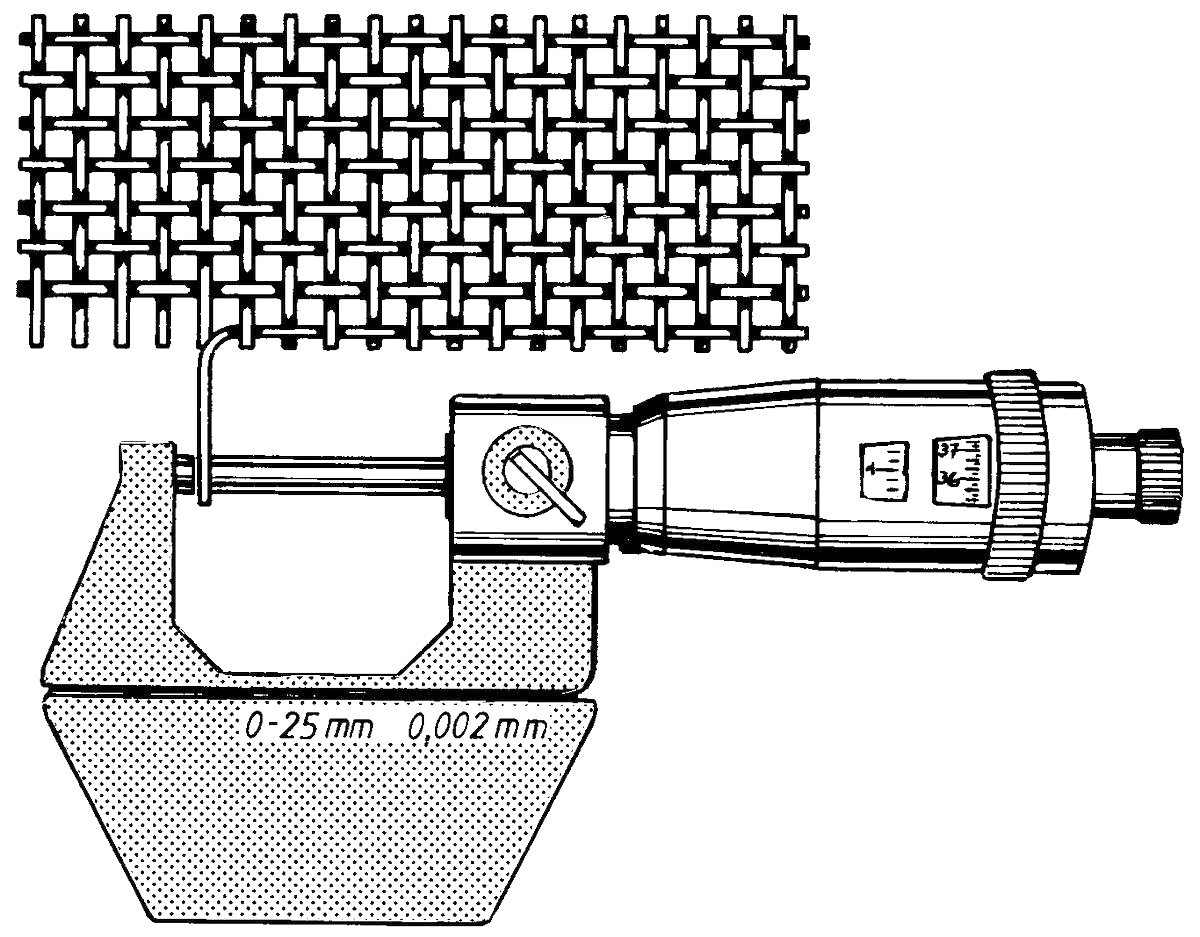
Dijital mikrometre, ağ analizinde vazgeçilmez "ilk araçtır". Açıklık veya ağ gözü sayısını hesaplamadan önce tel çapının (d) tam olarak bilinmesi gerekir. Yüksek-kaliteli bir mikrometre, 0,001 mm (1 mikron) çözünürlük sağlar; bu çok önemlidir, çünkü tel çapı doğrudan filtrenin açık alanını belirler. Bir ağ incelenirken mikrometre, tek tek tellerin kalınlığını ölçerek mühendislerin, üreticinin Değirmen Test Raporunda (MTR) belirtildiği gibi doğru tel ölçüsünü kullanıp kullanmadığını doğrulamasına olanak tanır.
Cırcır Yüksüğünün Rolü
İnce ağ üzerinde mikrometre kullanırken yaygın bir ölçüm hatası "aşırı-sıkıştırmadır." Operatör çok fazla kuvvet uygularsa, mikrometre teli hafifçe ezebilir veya düzleştirebilir, bu da yapay olarak düşük bir çap okumasına yol açabilir. Profesyonel-sınıf mikrometreler bir "cırcır yüksüğü" veya "sürtünme yüksüğü" ile donatılmıştır. Bu mekanizma, kabloya her seferinde tutarlı, tekrarlanabilir miktarda basınç uygulanmasını sağlar, kullanıcıdan{5}}kullanıcıya- değişkenliği ortadan kaldırır ve ölçümün-tahribatsız olmasını sağlar.
Sıfır-Hata Doğruluğu için Kalibrasyon
Mikrometreler sıcaklık değişimleri veya mekanik aşınma nedeniyle kayabilen hassas aletlerdir. Doğruluğu korumak için her oturumdan önce "sıfırlanmaları" gerekir. Laboratuvar ortamında NIST-izlenebilir ölçüm blokları kullanılarak doğrulanırlar. Filtre ağı ölçümü için ölçüm yüzeylerinin (örs ve mil) tamamen temiz olmasını sağlamak hayati önem taşır; mikroskobik bir toz veya yağ zerresi bile 5-10 mikronluk bir hataya neden olabilir ve bu da ağ açıklığının sonraki hesaplamasını önemli ölçüde çarpıtabilir.
Profesyonel Keten Test Cihazları (Optik Büyüteçler)
Manuel Sayma için Sabit-Odak Büyütme
Keten test cihazı, onlarca yıldır örgü saymada endüstri standardı olan özel, katlanabilir bir büyüteçtir. Standart el tipi büyütecin aksine, keten test cihazının lens ile ağ arasındaki mükemmel odak mesafesini koruyan sabit bir tabanı vardır. Çoğu endüstriyel çamaşır test cihazı 10x büyütme sağlar ve tabanda yerleşik bir-skala (genellikle 1 inç veya 25,4 mm) içerir. Bu, teknisyenin inç başına kabloları yüksek stabilite ve minimum optik bozulma ile saymasına olanak tanır.
Paralaks ve Küresel Sapmayı Önleme
Manuel sayımın temel zorluğu "paralaks hatasıdır"-bir nesnenin belirli bir açıdan bakıldığında konumunda algılanan kaymadır. Keten test cihazını doğru kullanmak için gözün doğrudan merceğin merkezinin üzerine konumlandırılması gerekir. Daha yüksek-kaliteli test uzmanları, küresel sapmayı (kenarlarda bulanıklaşma) önlemek için "akromatik" veya "aplanatik" lensler kullanır ve 1 inçlik ölçeğin başlangıcındaki ve sonundaki kabloların ortadakiler kadar keskin olmasını sağlar.
Saha Kullanımı ve Laboratuvar Kullanımı Karşılaştırması
Keten test cihazları, 10 ile 150 arasındaki ağ sayımlarının saha tespiti için mükemmel olsa da, 200'den daha ince ağlar için kullanımları zorlaşır. İnsan gözü, 10x büyütmeyle bile, bu kadar küçük ölçeklerdeki tek tek telleri ayırt etmekte zorlanır. Bu durumlarda, keten test cihazı, doğru örgü rulosunun teslim edildiğini doğrulamak için bir "hızlı-kontrol" aracı görevi görürken, nihai sertifikasyon daha güçlü dijital denetim sistemlerine bırakılır.
Dijital Kumpaslar: Büyük Açıklıklar İçin Çok Yönlülük
"Uzay Kumaşı" ve Büyük Açıklıkların Ölçülmesi
Madencilik ve agrega sektörlerinde sıklıkla "Uzay Bezi" olarak anılan kaba filtreler için dijital kumpaslar tercih edilen araçtır. Bu cihazlar "net açıklığı" (açıklığı) doğrudan ölçmek için tasarlanmıştır. Bu açıklıklar genellikle 5 mm veya daha büyük olduğundan kumpasın keskin çeneleri tellerin arasına kolaylıkla yerleştirilebilir. Dijital kumpaslar metrik ve İngiliz ölçü birimleri arasında hızlı geçiş yapılmasına olanak tanıyarak onları uluslararası projeler için çok yönlü hale getirir.
"İç Ölçüm" Mücadelesi
Kafes açıklıklarını ölçmek için pergel kullanırken, teknisyenin "iç" çeneleri (aletin üst kısmındaki daha küçük dişler) kullanması gerekir. Çenelerin tellere mükemmel şekilde paralel olmasını sağlamak önemlidir. Hafif bir eğim, gerçek açıklıktan daha büyük bir ölçümle sonuçlanabilir. Orta-örgü ekranlarda daha doğru sonuçlar elde etmek için, tek bir ölçüm noktasına güvenmek yerine 10 açıklık boyunca ölçüm yapılması ve 10'a bölünmesi önerilir.
İnce Örgü ve Yumuşak Malzemelerle İlgili Sınırlamalar
Dijital kumpaslar ince elekler (100 elek üstü) için uygun değildir çünkü çeneler mikroskobik boşluklara tam olarak oturamayacak kadar kördür. Ayrıca kumpaslar fiziksel temas gerektirdiğinden bakır, pirinç veya ince sentetik polimerler gibi yumuşak ağ malzemelerini kolaylıkla deforme edebilirler. Eğer ağ pergelin basıncı altında "bükülüyorsa", ortaya çıkan okuma hatalı olacaktır. Bu senaryolarda,-temassız optik araçlara öncelik verilmelidir.
Dijital Mikroskobik Muayene Sistemleri
Yüksek-Görüntüleme ve Yazılım Analizi
Filtreleme,-50 mikronun altındaki aralığa doğru ilerledikçe, dijital mikroskoplar zorunlu hale gelir. Bu sistemler, ağın büyütülmüş görüntüsünü bir bilgisayar monitörüne yansıtmak için yüksek çözünürlüklü CMOS sensörlerini kullanır. Entegre yazılım, kullanıcının tel kenarlarına "tıklayarak" açıklığı, tel çapını ve hatta "çözme/kapama oranını" otomatik olarak hesaplamasına olanak tanır. Bu, çamaşır test cihazlarının neden olduğu göz yorgunluğunu ortadan kaldırır ve kalite uyumluluk klasörleri için dijital kayıt (ekran görüntüsü) sağlar.
Otomatik Diyafram Haritalaması
Gelişmiş dijital mikroskoplar, yazılımın görüş alanındaki her bir açıklığı tanımladığı ve boyutların istatistiksel bir dağılımını oluşturduğu "Diyafram Haritalama" işlemini gerçekleştirebilir. Bu, "Maksimum Bireysel Açılışın" ortalama kadar önemli olduğu-yüksek riskli uygulamalar için kritik öneme sahiptir. 100 mikronluk bir filtrede dokuma hatasından dolayı 120 mikronluk tek bir delik varsa, otomatik sistem bunu hemen işaretleyecektir, ancak manuel sayım muhtemelen bunu kaçıracaktır.
Alan Derinliği ve 3D İnceleme
Bazı ileri teknoloji dijital mikroskoplar{0}"3D Birleştirme" veya "Odak İstifleme" olanağı sunar. Bu özellikle inceleme için faydalıdırHollandalı ÖrgülerveyaSinterlenmiş Çok-Katmanlı Meshtellerin farklı düzlemlerde bulunduğu yer. Yazılım, farklı odak derinliklerinde görüntüler yakalayıp bunları birleştirerek, filtrenin iç yolunun net, üç-boyutlu bir modelini oluşturur. Bu, mühendislerin geleneksel büyütme altında bulanık görünen karmaşık filtre yapılarının "kıvrımlılığını" ve "etkili gözenek boyutunu" ölçmesine olanak tanır.
Optik Karşılaştırıcılar (Gölge Grafikleri)
-Temassız Siluet Ölçümü
Optik karşılaştırıcı, laboratuvar ortamında temassız ölçüm için-"altın standarttır". Yüksek-yoğunluklu bir ışık kaynağı kullanarak ağın büyütülmüş siluetini büyük, dairesel bir cam ekrana yansıtarak çalışır. Araç, görüntüyü oluşturmak için ışık kullandığından ağ ile sıfır fiziksel temas vardır, bu da onu bozulmadan kalması gereken ultra-ince, hassas veya değerli-metal filtreler için mükemmel bir araç haline getirir.
Mutlak Hassasiyet için Dijital Okumaları (DRO) Kullanma
Operatörler, karşılaştırıcının tablasını hareket ettirmek için bir Dijital Okuma (DRO) sistemi kullanır. Ekrandaki artı işaretini bir telin kenarıyla hizalayıp ardından diğerine hareket ettirerek sistem, 0,0001 mm dahilindeki kesin mesafeyi (eğim) hesaplar. Bu düzeyde bir hassasiyet, test eleklerinin sertifikalandırılması için gereklidir.ASTM E11veyaISO 3310-1standartlar. Örgü rulosunun istatistiksel olarak anlamlı bir numunesi boyunca "ortalama açıklığın" ölçülmesine olanak tanır.
Örgü Düzgünlüğünün ve Açısının Doğrulanması
Basit boyutların ötesinde, optik karşılaştırıcılar teknisyenlerin örgünün "kareliğini" kontrol etmelerine olanak tanır. Operatör ekranın iletkisini döndürerek çözgü ve kapatma telleri arasındaki açıyı ölçebilir. Dokuma tam olarak 90 derece değilse ("eğim" olarak bilinir), açıklıkların şekli karelerden paralelkenarlara değişir ve bu da filtreleme özelliklerini değiştirir. Karşılaştırıcının geniş-formatlı ekranı, bu yapısal düzensizliklerin tespit edilmesini ve ölçülmesini kolaylaştırır.


Takım Karşılaştırma ve Seçim Matrisi
Aracı Mesh Sayısıyla Eşleştirme
Doğru aletin seçilmesi öncelikle ağ sayısına ve gereken sertifika düzeyine bağlıdır. Ağır endüstriyel tarama, pergel ve cetvellerle yönetilebilirken, farmasötik ve havacılık filtreleri, optik karşılaştırıcıların ve dijital mikroskopinin hassasiyetini gerektirir.
Mesh Ölçüm Aracı Seçim Matrisi
| Alet | İdeal Mesh Aralığı | Ölçüm Yöntemi | Kesinlik | Taşınabilirlik |
| Dijital Mikrometre | Hepsi (Tel Çapı) | Temas etmek | 0,001 mm | Yüksek |
| Keten Test Cihazı | 10 - 150 | Görsel/Manuel | 0,1 mm | Harika |
| Dijital Kumpas | 2 - 60 | Temas etmek | 0,01 mm | Yüksek |
| Dijital Mikroskop | 100 - 635 | Optik/Temassız- | 0,0005mm | Düşük |
| Optik Karşılaştırıcı | 20 - 500 | Gölge/Temassız- | 0,0001 mm | Sabit |
Yaygın Hatalar ve Araca{0}Özel Çözümler
Her aletin potansiyel bir "arıza noktası" vardır. Bu hataları anlamak, doğru veri toplamak için çok önemlidir.
Yaygın Hatalar ve Düzeltici Eylemler
| Alet | Yaygın Hata | Teknik Etki | Çözüm |
| Mikrometre | Aşırı-sıkma | Daha ince tel okuma | Cırcır yüksüğünü kullanın |
| Keten Test Cihazı | Paralaks | Yanlış tel sayımı | Objektife dik görünüm |
| Kumpas | Çene Devirme | Daha büyük diyafram okuması | Çenelerin paralel olduğundan emin olun |
| Mikroskop | Zayıf Kontrast | Kenar algılama hatası | Arka aydınlatmayı/eşiği ayarlayın |
| karşılaştırıcı | Yanlış Odaklanma | Bulanık siluet | Yüksek-büyütme özelliğine sahip lensler kullanın |
Bakım ve Kalibrasyon Protokolleri
NIST İzlenebilirliğinin Sağlanması
Kalite denetimine dayanabilmek için her aletin Ulusal Standartlar ve Teknoloji Enstitüsü'ne (NIST) göre izlenebilir standartlar kullanılarak kalibre edilmesi gerekir. Kumpaslar ve mikrometreler gibi mekanik aletler için buna "Gösterge Blokları" dahildir. Optik aletler için bilinen boyutlarda kazınmış krom çizgileri olan "Kalibrasyon Kızakları" kullanılır. Geçerli bir kalibrasyon sertifikası olmadan yapılan herhangi bir ölçüm, düzenlemeye tabi bir sektörde teknik olarak "doğrulanmamıştır".
7.2 Temizlik ve Çevre Kontrolü
Endüstriyel toz ve yağ, hassas ölçümün düşmanlarıdır. Mikrometre yüzeyleri her kullanımdan önce tüy bırakmayan-kağıtla temizlenmelidir. Keten test cihazları ve mikroskoplardaki optik lensler, "gölgelenmeyi" veya bulanık görüntüleri önlemek için özel lens dokusu ve izopropil alkolle temizlenmelidir. Ayrıca, metal ısıyla genleştiğinden, termal genleşmenin sonuçları çarpıtmasını önlemek için kritik ölçümler her zaman sıcaklık-kontrollü bir ortamda (ideal olarak 20 derece) yapılmalıdır.
Çözüm
Endüstriyel Kullanıcılara Son Tavsiye
Filtre ağı boyutunun doğru şekilde ölçülmesi, yüksek-kaliteli donanım ve disiplinli metodolojinin birleşimini gerektiren teknik bir süreçtir. İncelediğimiz gibi tek bir "en iyi" araç yoktur; bunun yerine, her özel uygulama için "doğru" bir araç vardır. Hızlı saha kontrolleri için keten test cihazı kral olmaya devam ediyor. Tel çapını doğrulamak için dijital mikrometre eşsizdir. Modern ileri{5}teknoloji endüstrilerinin gerektirdiği olağanüstü hassasiyet için dijital mikroskopi ve optik karşılaştırıcılar, toplam kalite güvencesi için gereken-temassız, yüksek-çözünürlüklü verileri sağlar.
Doğru ölçüm araçları paketine-ve bunların doğru şekilde kullanılmasına yönelik eğitime yatırım yapmak-yanlış filtre ağını kullanmanın yol açabileceği yıkıcı maliyetleri önler. İster yakıt hattında "kirletici bypass"ı önlüyor olun, ister farmasötik tozun tekdüzeliğini sağlıyor olun, cihazlarınızın hassasiyeti proses güvenliğinizin temelidir. Etki açısından mikroskobik olanın makroskobik hale geldiği endüstriyel filtreleme dünyasında, doğru ölçüm en üst düzey korumadır.
Bu özel araçların küresel filtreleme ölçüm stratejisine nasıl entegre edildiğini ve verilerini işlemek için gereken matematiksel formülleri görmek için temel teknik kılavuzumuza dönün:
[Filtrenin Mesh Boyutu Nasıl Ölçülür]