

Doğru bir şekilde belirlenmesiörgü boyutuBir filtrenin kullanımı, endüstriyel filtreleme standartlarını korumak ve parçacık ayırma verimliliğini sağlamak için temel bir gerekliliktir. Teknik açıdan "ağ", elek malzemesinin doğrusal inç başına düşen açıklık sayısını ifade eder. Kulağa basit gelse de, bu ölçümün kesinliği, mükemmel işleyen bir sistem ile aşağı yöndeki kirlenme veya aşırı basınç düşüşlerinden rahatsız olan bir sistem arasındaki fark olabilir. İster eski bir makine için yedek parça belirliyor olun ister yeni bir gönderinin kalitesini doğruluyor olun, ağ boyutunun hassas bir şekilde nasıl ölçüleceğini bilmek her mühendis veya teknisyen için temel bir yeterliliktir.
Yarı iletken imalatı, havacılık yakıt sistemleri ve farmasötik arıtma gibi-yüksek hassasiyetli imalat sektörlerinde-"yeterince yakın" hiçbir zaman yeterli değildir. Delik boyutunda birkaç mikronluk bile sapma, partinin bütünlüğünü tehlikeye atabilir veya hassas hidrolik bileşenlerde ciddi arızalara yol açabilir. Ağ boyutunun ölçülmesi yalnızca tellerin sayılmasıyla ilgili değildir; metalurjiyi, örgü geometrisini ve gözenekli bir ortamdan sıvı geçişini yöneten fiziksel yasaları anlamayı içeren analitik bir süreçtir. Bu kılavuz, manuel saha tekniklerinden akıllı fabrikalarda kullanılan son teknoloji otomatikleştirilmiş optik analize kadar ağ boyutunu ölçmek için kullanılan metodolojilere 3000-kelimelik derinlemesine bir bakış sağlar.
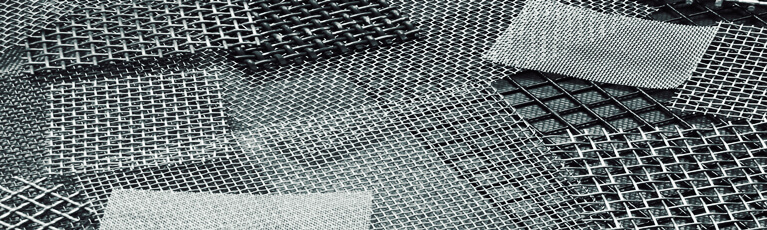
Mesh Anatomisi ve Geometrinin Temelleri
"Doğrusal İnç" ve Tarihsel Bağlam
"Mesh" kavramının kökleri tel dokuma endüstrisinin tarihine dayanmaktadır. Tanım gereği ağ sayısı, bir doğrusal inçteki (25,4$ mm) tel sayısıdır (ve dolayısıyla açıklık sayısıdır). Bu ölçüm bir telin merkezinden bir inç uzaktaki başka bir telin merkezine doğru alınır. Tarihsel olarak bu, eleklerin ticareti ve belirlenmesi için standart bir yönteme olanak sağladı. Ancak filtreleme gereksinimleri 100 mikronun altındaki aralığa yaklaştıkça, bu "sayıya dayalı" sistemin sınırlamaları ortaya çıktı. Filtrasyon boşluğunun daha kesin bir ölçümünü sağlamak için "Mikron Derecelendirmesi" sisteminin geliştirilmesine yol açan tellerin kalınlığını hesaba katmaz.
Diyafram: Kritik Boşluk
Diyafram($w$) filtreleme için en kritik boyuttur. İki bitişik paralel telin kenarları arasındaki net mesafedir. Örgü sayısı size bir inçte kaç "birim" olduğunu söylerken, açıklık size ekrandan fiziksel olarak geçebilecek bir parçacığın maksimum boyutunu söyler. Açıklığın ölçülmesi, örgü sayımına göre daha yüksek hassasiyet gerektirir; çünkü dokuma işlemindeki lokal değişiklikler (tel "kayması" gibi), genel ağ gözü sayısı doğru kalsa bile, tek bir ağ örgüsü rulosu boyunca açıklık boyutunda önemli dalgalanmalara neden olabilir.
Tel Çapı ve Hacimsel Etkisi
Tel Çapı($d$) metal telin dokumadan önceki kalınlığıdır. Ölçüm sürecinde tel çapı, ağ sayısının "sessiz ortağıdır". 100 mesh sayısına sahip iki elek, eğer biri 0,030 $ mm'lik bir tel kullanıyorsa ve diğeri 0,050 $ mm'lik bir tel kullanıyorsa, çok farklı özelliklere sahip olabilir. Daha kalın tel, daha küçük bir açıklık ve daha sağlam bir ekran oluşturur, ancak aynı zamanda toplam "açık alanı" da azaltır, bu da akışa karşı daha yüksek dirence yol açabilir. Tel çapının doğru bir şekilde ölçülmesi, ölçüm sırasında metalin sıkışmasını önlemek için sürtünme yüksüğüne sahip bir mikrometre gerektirir.
Pitch Kavramı ve Hesaplanması
Saha($p$), iki bitişik kablo arasındaki-merkezden-merkeze olan mesafedir. Matematiksel olarak $p=w + d$ şeklinde ifade edilir. Teknisyenler için, özellikle ince ağlarda, perdeyi ölçmek genellikle açıklığı doğrudan ölçmekten daha kolaydır. 10 veya 20 hatve boyunca toplam mesafeyi ölçerek ve bu sayıya bölerek, küçük üretim sapmalarını düzelten ortalama bir hatve elde edebilirsiniz. Bu ortalama adım daha sonra örgü sayısını doğrulamak için kullanılır: $Mesh Count=1 / p$ ($p$ inç cinsinden olduğunda).
Gelişmiş Örgü Geometrileri ve Ölçüm Nüansları
Kare Örgü Ölçüm Dinamiği
Standart bir Kare Dokumada (Düz veya Dimi), teller 1:1 veya 2:2 oranında birbirine geçirilir. Ölçüm nispeten basittir çünkü açıklıklar (teorik olarak) tamamen karedir. Ancak dokuma işlemi sırasında "Çözgü" (uzunlamasına) ve "Şut" (çapraz) yönlerindeki gerilim farklılık gösterebilir. Bu, "Kapalı-sayılan" ağla sonuçlanır; burada 100 ağ örgüsü olarak belirtilen bir ekran gerçekte 100 $ \\time 98$ olabilir. Doğru ölçüm, filtrenin yüzeyi boyunca eşit şekilde performans göstermesini sağlamak için her iki yönde de numune alınmasını gerektirir.
Hollanda Örgüleri: Örtüşmenin Karmaşıklığı
Dutch Weaves (Düz Dutch, Twill Dutch ve Ters Dutch) kare açıklıklara sahip değildir. Bunun yerine, koruma telleri birbirine sıkı bir şekilde sürülür ve "kama-şeklinde" bir açıklık oluşturulur. Bunları cetvel kullanarak ölçemezsiniz. $24 \\times 110$ mesh gibi iki sayıyla belirtilirler. "24" warp sayısını, "110" ise kapanma sayısını ifade eder. Bir Hollanda örgüsünün "boyutunun" ölçülmesi,Mutlak Mikron Derecelendirmesiüst üste binen tellerin karmaşık, dolambaçlı yolundan geçebilecek en büyük sert küresel parçacığın çapıdır.
Beş-Tel Örgüsü ve Desen Tekrarı
Beş-Hadde örgüsü, her bir kapatma telinin dört çözgü telinin üzerinden ve bir telin altından geçtiği özel bir endüstriyel modeldir. Bu, bir tarafta filtre kekinin çıkarılması için mükemmel olan pürüzsüz bir yüzey oluşturur. Bu örgüyü ölçmek, teknisyenin "Desen Tekrarı"nı tanımlamasını gerektirir. Desen kısa mesafelerde simetrik olmadığı için yalnızca birkaç kabloyu saymak önemli bir hataya yol açabilir. Örgünün tam döngüsünü yakalamak ve gerçek örgü sayısını belirlemek için en az beş adım boyunca ölçüm yapılması gerekir.
Örme Mesh: Yoğunluk ve Açıklık
Örme tel örgü, bir kazak gibi tel ilmeklerin birbirine bağlanmasıyla üretilir. Geleneksel anlamda "mesh sayısı" yoktur. Örme ağın ölçümü aşağıdakilere dayanmaktadır:doğrusal inç başına döngülerveyoğunlukağın (metal tarafından kaplanan hacmin yüzdesi). Örme ağın ölçülmesi, ağın belirli bir hacminin tartıldığı bir "Verim Testi" gerektirir. Buğu çözücüler ve akustik sönümleme için birim hacim başına yüzey alanı, tel çapına ve döngü geometrisine göre hesaplanan temel ölçümdür.


Manuel Ölçüm: Saha Araçları ve Teknikleri
Keten Test Cihazı ve Profesyonel Kullanımı
Keten test cihazı, tabanında kalibre edilmiş bir ölçeğe sahip, özel, katlanabilir bir büyüteçtir. 20 ila 150 arasındaki ağ boyutlarının sahada doğrulanması için en yaygın araçtır. Bunu doğru kullanmak için, odak uzunluğunun tutarlı olmasını sağlamak üzere tabanın ağa karşı düz bir şekilde yerleştirilmesi gerekir. Teknisyen kabloları 1-inç veya 1/2-inç ölçeğinde sayar. "Parlaks Hatasını" önlemek için göz doğrudan merceğin merkezinin üzerine yerleştirilmelidir. Bu araç, ağ sayısının hızlı bir şekilde doğrulanmasının gerekli olduğu alım havuzu denetimleri için vazgeçilmezdir.
Mesh Ölçer (Optik Girişim Yöntemi)
Bir ağ göstergesi, bir dizi farklı çizgiye sahip şeffaf bir plakadır. Bir ağın üzerine yerleştirildiğinde birHareli desen. Desenin yakınsama noktası ölçekteki bir sayıya işaret eder ve ağ sayısını gösterir. Bu,-temassız, hızlı-bir değerlendirme aracıdır. Ancak doğruluğu standart kare örgülerle sınırlıdır. Hollanda örgüleri veya çok-katmanlı sinterlenmiş örgü için kullanılamaz. Bu, öncelikle bir bakım vardiyası sırasında 60 gözenekli bir eleğin yanlışlıkla 50 gözenekli bir elek ile değiştirilmediğinden emin olmak için kullanılan bir "git/hayır-gitme" aracıdır.
Mikrometreler ve Kumpaslar: Hassas Donanım
Tel çapını ($d$) ölçmek için dijital mikrometreler kullanılırken, daha büyük açıklıklar ($w$) için dijital kumpaslar kullanılır. Profesyonel bir ortamda bu araçların mastar bloklarına göre kalibre edilmesi gerekir. İnce örgü için "On-Tel Ölçümü" adı verilen özel bir teknik kullanılır: on tel arasındaki mesafeyi ölçün, on telin toplam kalınlığını çıkarın (bir mikrometre ile ölçülür) ve ortalama açıklığı bulmak için sonucu ona bölün. Bu, büyük kumpas uçlarıyla tek bir küçük boşluğu ölçmeye çalışmanın doğasında olan hatayı azaltır.
Dokumanın "Hissi": Niteliksel Göstergeler
Deneyimli teknisyenler genellikle ölçümlerini desteklemek için kalitatif yöntemler kullanırlar. Ağın "sertliği" ve "ışık geçirgenliği" açık alanın göstergeleridir. Kantitatif verilerin yerini tutmasa da, 100 mesh'lik ölçülen bir ekran bilinen bir standarttan önemli ölçüde daha esnek hissediyorsa, bu, tel çapının belirtilenden daha ince olduğunu gösterir. Bu niteliksel değerlendirme, ağın gerekli çekme mukavemeti standartlarını karşılayıp karşılamadığını doğrulamak için sıklıkla daha ayrıntılı bir laboratuvar analizini tetikler.
İleri Laboratuvar Analizi ve Porometri
Dijital Mikroskobik Görüntüleme (DMI)
Dijital mikroskopi, bireysel tel yüzeyindeki kusurların görülebildiği 1000 $x$'a kadar büyütme seviyelerine izin verir. Entegre yazılım, kabloların kenarlarını otomatik olarak algılayabilir ve görüş alanındaki her açıklığın alanını hesaplayabilir. Bu açıklıkların bir "Dağıtım Haritası"nı sağlar. Yüksek-riskli filtrelemede,ortalamaağ boyutu; bilmelisinmaksimumTek bir büyük delik "kirletici madde geçişine" izin verebileceğinden açıklık boyutu.
Optik Karşılaştırıcılar ve Gölge Grafiği
Optik karşılaştırıcı, ağın büyütülmüş gölgesini cam ekrana yansıtır. Operatör, sahneyi bir tel kenarından diğerine taşımak için dijital bir okuma (DRO) kullanır. Bu, mikrometrenin dokunuşuyla deforme olabilecek çok ince veya yumuşak ağlar (Naylon veya Bakır gibi) için çok önemli olan-temassız bir yöntemdir. Gölge grafiği, mesh'in sertifikalandırılmasında tercih edilen yöntemdir.ASTM E11Kaliper uçlarının mikroskobik tel kenarlarıyla hizalanmasında insan hatasını ortadan kaldırdığı için standartlar.
Kabarcık Noktası Testi (Kılcal Akış Porometrisi)
Sinterlenmiş fiber keçe veya çok-katmanlı Hollanda dokumaları gibi karmaşık filtreler için fiziksel teller sayılamaz. Bunun yerine,Kabarcık Noktası Testikullanılır. Filtre, bilinen yüzey gerilimine sahip bir sıvı ile doyurulur ve hava basıncı kademeli olarak artırılır. İlk kabarcığın ortaya çıktığı basınç ("İlk Kabarcık Noktası"), aşağıdaki formülü kullanarak en büyük gözenek boyutunu hesaplamak için kullanılır:Washburn Denklemi: $D=4\\gamma \\cos\\theta / P$. Bu, filtre performansının sayma tellerinin sağlayamayacağı "Mutlak" bir ölçümünü sağlar.
Alt-Mikron Mesh için Taramalı Elektron Mikroskobu (SEM)
Yarı iletken ve biyoteknoloji endüstrilerinde ağ boyutları mikron altı düzeye ulaşabilir. Bu uygulamalar için ağ yapısını doğrulamak için SEM gereklidir. SEM, inanılmaz bir alan derinliği sağlayarak mühendislerin sinterlenmiş bir ağ yığınının "iç" katmanlarını incelemesine olanak tanır. Bu, sinterleme sırasındaki "Diffüzyon Bağlama" işleminin çok fazla gözeneği kapatmamasını veya ince tellerin erimesine ve birleşmesine neden olmamasını sağlamak için kullanılır; bu da ağın geçirgenliğini büyük ölçüde değiştirir.
Doğru mesh sayısını belirlemek yalnızca elinizdeki cihaz kadar güvenilirdir. İster manuel bir büyüteçle hızlı bir saha kontrolü yapıyor olun, ister yüksek-çözünürlüklü görüş sistemleri kullanarak sertifikalı bir laboratuvar denetimi gerçekleştiriyor olun, doğru donanımı seçmek önemli hata paylarını önler. En yeni dijital mikrometrelerin, optik karşılaştırıcıların ve mikroskobik inceleme sistemlerinin ayrıntılı bir karşılaştırması için profesyonel incelememize bakın:
[Filtre Mesh Boyutunu Ölçmek için En İyi 5 Araç: Profesyonel Bir İnceleme]


Matematiksel Dönüşümler ve Akış Dinamiği
Mesh-Mikron'a-Matematiksel Dönüşüm
Bir "Dönüşüm Tablosu" faydalı olsa da mühendislerin temel matematiği bilmesi gerekir. Dönüşüm tamamen tel çapına (d) bağlıdır.
Göz sayısı (M) ve tel çapından (mm cinsinden d) mikron cinsinden açıklığı (w) bulma formülü şöyledir:w (mikron)=[(25,4 / M) - d] * 1000
Bu formül, iki "100-mesh" ekranın neden farklı mikron değerlerine sahip olabileceğini vurgulamaktadır. Birinin 0,10 mm teli ve diğerinin 0,12 mm teli varsa, mikron değerleri sırasıyla 154 mikron ve 134 mikron olacaktır; bu da filtreleme performansında %13'lük bir fark anlamına gelir.
Açık Alan Yüzdesinin Hesaplanması
Açık Alan (OA), açıklıkların alanının ağın toplam alanına oranıdır. Şu şekilde hesaplanır:OA%=[w^2 / (w + d)^2] * 100
Bu ölçüm, filtre boyunca "Basınç Düşüşünü" (Delta P) hesaplamak için hayati öneme sahiptir. Daha düşük bir açık alan, gözenekler boyunca sıvının hızını arttırır, bu da "Parçacık Kesilmesine" veya erken tıkanmaya yol açabilir. Özel-yapım filtreler genellikle akış gereksinimlerini karşılamak için belirli bir %OA sağlayan bir ağ sayısı ve tel çapı kombinasyonu seçilerek tasarlanır.
Etkili Filtrasyon Alanı (EFA)
Bir filtreyi ölçerken EFA, sıvının içinden geçtiği gerçek yüzey alanıdır. Bu sadece ağın alanı değildir; kıvrımlı bir filtrede EFA çok daha büyüktür. Kıvrımlı bir filtrenin ağ boyutunun ölçülmesi, kıvrım sayısını ve derinliğini belirlemek için bir numunenin "açılmasını" gerektirir. Toplam EFA daha sonra filtrenin "Kir Tutma Kapasitesini" belirlemek için ağ boyutuyla birlikte kullanılır. Daha ince bir ağ, temizlikler arasında makul bir hizmet ömrü sağlamak için daha büyük bir EFA gerektirir.
Geçirgenlik ve Darcy Yasası İlişkisi
Ağ boyutu ölçüm verileri, sıvı akışını tahmin etmek için Darcy Yasasına girdi olarak kullanılır:Q=(k * A * Delta P) / (u * L). Geçirgenlik (k), ağ açıklığının ve açık alanın bir fonksiyonudur. Mühendisler, ağ boyutlarını doğru bir şekilde ölçerek, filtre üretilmeden önce tüm filtreleme sisteminin davranışını CFD (Hesaplamalı Akışkanlar Dinamiği) gibi bir yazılımda modelleyebilir. Bu, basit bir kablo "sayımının" nasıl sistem çapında karmaşık mühendisliğe- dönüştüğünü gösteriyor.
Matematiği anlamak sadece ilk adımdır. Çeşitli tel çaplarına yönelik eksiksiz bir endüstri standardı-tablo seti ve gelişmiş formüller için kapsamlı kılavuzumuzu inceleyin:
[Mesh'ten Mikron'a: Nihai Dönüşüm Kılavuzu]
Endüstriyel Standartlar ve Uyumluluk (ASTM ve ISO)
ASTM E11: Test Elekleri Standardı
ASTM E11testlerde kullanılan tel kumaş için en yaygın olarak tanınan standarttır. Elekleri üç kategoriye ayırır: Uyumluluk, Muayene ve Kalibrasyon. ASTM uyumluluğu için bir ağın ölçülmesi, yalnızca ortalama açıklığın bulunmasını değil aynı zamanda hiçbir açıklığın "Maksimum Bireysel Açıklık" sınırını aşmamasını da içerir. Örneğin, standart 100 gözenekli bir eleğin ortalama açıklığı 150 ABD Doları'dır, ancak standart, "Uyumluluk" dereceli bir elekte bir kişinin 174 ABD Doları'na kadar açıklığa sahip olmasına izin verir.
ISO 9044: Endüstriyel Tel Örgü Standartları
ASTM ABD'de yaygın olsa da,ISO 9044endüstriyel tel kumaş için uluslararası standarttır. Açıklık ve tel çapı için "izin verilen sapmaları" tanımlar. ISO uyumluluğuna yönelik ölçüm,-tek seferde en az 10 farklı konumda ölçüm yapılmasını gerektiren istatistiksel bir yaklaşım gerektirir. Standart ayrıca, ölçüm ve muayene süreci sırasında tanımlanması ve işaretlenmesi gereken, kopmuş teller veya "aşırı aşınmış" şut telleri gibi "Dokuma Kusurlarını" da kapsar.
İlaç ve Gıda Sınıfı Sertifikasyonu (FDA)
Gıda veya ilaç endüstrisi için ağ ölçümü yapılırken odak noktası "Yüzey Son İşlemi" ve "Temizlenebilirlik" üzerine kayar. Ağ boyutuna ek olarak,Ra değeri(yüzey pürüzlülüğü) ölçülmelidir. FDA-uyumlu ağ genellikle dokumadan sonra elektro-parlatılır. Elektro-parlatılmış kumaşın ağ sayısını ölçmek daha zordur çünkü kimyasal işlem telleri biraz incelterek açıklığı biraz arttırır. 100 mesh'lik bir elek, agresif cilalamanın ardından "102 mesh" eşdeğeri haline gelebilir.
Havacılık ve Askeri (MIL-SPEC) Standartları
Havacılıkta, ağ filtreler (hidrolik hatlardakiler gibi) sıkı kurallara tabidir.MIL-SPECveyaNAS'ınstandartlar. Bunlar telin orijinal eriyiğine göre "İzlenebilirlik" gerektirir. Bu sektördeki ölçüm genellikle "-Tahribatsız Muayeneyi" (NDT) içerir. Ağ boyutu, optik ölçüm ve filtre boyunca basınç düşüşünün belirli bir sıcaklıkta standartlaştırılmış bir sıvı kullanılarak ölçüldüğü bir "Akış Testi" kombinasyonu aracılığıyla doğrulanır. Akış direnci çok yüksekse sayım doğru olsa bile ağ reddedilir.
Küresel mühendislik kurumlarının izin verdiği belirli toleranslarda gezinmek, kalite güvencesi için çok önemlidir. Sertifikasyon protokollerinin ayrıntılı bir dökümü için özel makalemize bakın:
[Mesh Spesifikasyonu için ASTM ve ISO Standartları]
Küresel Mesh Standartlarının Karşılaştırılması
| Standart | Birincil Başvuru | Ölçümün Odağı | Tipik Tolerans |
| ASTM E11 | Laboratuvar Testleri | Bireysel Açıklık Maks. | Çok Katı |
| ISO 9044 | Endüstriyel İmalat | Ortalama Açıklık/Tel | Ilıman |
| DIN 4189 | Avrupa Genel Kullanımı | Dokuma Tekdüzeliği | Ilıman |
| NAS1638 | Havacılık ve Uzay Hidroliği | Akışkan Temizliği/Mikron | Son Derece Katı |

Çevresel Faktörlerin Ölçüme Etkisi
Termal Genleşme ve Yüksek-Sıcaklık Ölçümü
Fırınlarda veya sıcak gaz filtrelemede kullanılan elekler çalışma esnasında genleşecektir. Bir ağı 20 derecede ölçerseniz, açıklığı 800 derecede önemli ölçüde daha büyük olacaktır. Bunun nedeni Termal Genleşme Katsayısı (CTE)'dir. Kritik yüksek-sıcaklık uygulamaları için mühendislerin "Hesaplanan Çalışma Açıklığı"nı kullanması gerekir. Örneğin Paslanmaz Çelik 310, yüksek sıcaklıklarda yaklaşık %1,5 genleşecektir ve bu da 100 mikronluk bir filtreyi 101,5 mikronluk bir filtreye dönüştürebilir. Bu, ölçüm ve spesifikasyon aşamasında hesaba katılmalıdır.
Mekanik Gerilme ve "Mesh Uzaması"
Mesh bir çerçeveye takıldığında gerilir. Bu gerilim telleri hafifçe gerer, bu da açıklık boyutunu arttırır ve ağ sayısını azaltır. Serigrafi-baskıda veya titreşimli elemede, uygulanan kuvveti ölçmek için "Gerginlik Ölçerler" kullanılır (genellikle Newton cinsinden). Açıklıkların dikdörtgen şeklinde bozulmadığından emin olmak için gerdirmeden sonra ağ sayısının ölçümü yapılmalıdır. Gerginlik eşit değilse, ağın merkezde ve kenarlarda farklı "sayıları" olacaktır.
Korozyon ve Tel İnceltme
Aşındırıcı ortamlarda, metal aşındıkça tel çapı (d) zamanla azalacaktır. Bu "İnceleme" açıklık boyutunu (w) ve açık alanı arttırır, ancak aynı zamanda ağı önemli ölçüde zayıflatır. "Kullanılmış" bir filtrenin ölçülmesi genellikle filtrenin artık orijinal mikron derecesinde performans göstermediğini ortaya çıkarır. Telin kritik bir noktaya (genellikle %10-20 çap kaybı) kadar incelip ağın kopma riskinin çok yüksek hale geldiğini belirlemek için düzenli "Bakım Ölçümleri" gereklidir.
Basınç- Kaynaklı Deformasyon (Kör Etme ve Patlama)
Yüksek sıvı basıncı altında, ince bir ağ "bükülebilir" veya "genişleyebilir". Bu mekanik deformasyon, açıklıkların şeklini karelerden elmaslara dönüştürür; bu durum "Ağ Deformasyonu" olarak bilinir. Bu etkinin ölçümü "Basınç-Hacim" eğrileri kullanılarak yapılır. Mesh sert bir çekirdek tarafından desteklenmiyorsa, basınç arttıkça "Etkili Mesh Boyutu" değişir. Bu nedenle yüksek-basınçlı filtreler, kabloları yerinde kilitlemek ve açıklık boyutunda basınca bağlı-değişiklikleri önlemek için sıklıkla sinterlenir-.
Otomatik Ölçüm ve Endüstri 4.0
Dokuma Tezgahlarında Makine Görme Sistemleri
Modern "Akıllı Fabrikalar"da ağ ölçülürdokunurken. Tezgahın üzerine-monte edilen yüksek hızlı kameralar, ağı gerçek-zamanlı olarak tarar. Sistem, şilte telinin birkaç mikron bile kaydığını tespit ederse tezgahın gerilimini otomatik olarak ayarlar. Bu, tüm ağ rulosunun bir "Dijital İkizini" oluşturarak tam ağ boyutunu ve yerelleştirilmiş sapmaları belgelendirir. Bu otomatik ölçüm düzeyi, manuel sayımın asla ulaşamayacağı bir kalite düzeyi sağlar.
Kusur Tespiti için Yapay Zeka ve Desen Tanıma
Yapay Zeka artık optik denetçilerin yakaladığı görüntüleri analiz etmek için kullanılıyor. Yapay zeka algoritmaları, "zararsız" bir kozmetik kusur (kablonun hafif renk solması gibi) ile "kritik" boyutsal bir kusur (gevşek tel gibi) arasında ayrım yapabilir. Yapay zeka, binlerce görüntü üzerinde eğitim vererek ağın "Tekdüzelik İndeksini" ölçebilir. Bu indeks, mühendise diyafram boyutunun tüm yüzey boyunca ne kadar tutarlı olduğunu söyler; bu, filtrenin yüksek-saflıktaki uygulamalardaki performansının önemli bir öngörüsüdür.
IoT{0}}Etkin Filtre İzleme
Örgü ölçümünün geleceği, Nesnelerin İnterneti (IoT) aracılığıyla filtrelerin "Yerinde-Yerinde" izlenmesinde yatmaktadır. Sensörler basınç düşüşünü ve akış hızını gerçek zamanlı olarak-ölçer ve bu verileri buluta gönderir. Yazılım, "Akış İmzasını" analiz ederek ağ açıklıklarının tıkanıp tıkanmadığını (kör edici) veya korozyon nedeniyle genişleyip genişlemediğini anlayabilir. Bu "Sanal Ölçüm", şirketlerin filtreleri sabit bir takvim programı yerine gerçek performans verilerine göre değiştirmesine olanak tanıyarak hem güvenliği hem de maliyeti optimize eder.
Dijital Sertifikasyon ve Blockchain İzlenebilirliği
Ölçümün doğruluğu arttıkça güvenli dokümantasyon ihtiyacı da artar. Pek çok üst düzey ağ üreticisi-artık blockchain üzerinde depolanan "Dijital Sertifikalara" yöneliyor. Laboratuarda alınan kesin ölçümler-açıklık, tel çapı, gerilme mukavemeti-, ağ rulosu üzerindeki bir QR koduna bağlıdır. Bu, ölçüm verilerinin tahrif edilmemesini sağlar ve son-kullanıcıya, kurdukları filtrenin tüm teknik spesifikasyonları karşıladığına dair mutlak güven sağlar.
Yaygın Ölçüm Hataları ve Çözümleri
| Yaygın Hata | Teknik Etki | Düzeltici Eylem |
| Tel Çapı Hariç | Açılış boyutunu olduğundan fazla tahmin ediyor | Her zaman $w=p - d$ formülünü kullanın |
| Yalnızca tek yönde sayma | Dikdörtgen açıklıkları özlüyor | Her zaman Çözgü ve Kapatma yönlerini ölçün |
| Hasarlı ağ numunelerinin kullanılması | Tutarsız verilere yol açar | Birden fazla "sağlıklı" alanı ölçün ve ortalamayı alın |
| Cetvellerde Paralaks Hatası | Yanlış doğrusal sayım | Dijital kumpas veya optik büyüteç kullanın |
| Gerilim Etkilerinin Göz ardı Edilmesi | Diyafram distorsiyonu | Kurulumdan/gerdirmeden sonra ağı ölçün |
| Nominal Derecelendirmelere Güvenmek | Kirletici bypass riski | Mutlak derecelendirme için Kabarcık Noktası testi gerçekleştirin |
Çözüm
Bir filtrenin ağ boyutunun ölçülmesi, fiziksel gözlem ile matematiksel doğrulamanın harmanlandığı teknik bir beceridir. Gösterdiğimiz gibi, inç başına düşen tellerin basit sayımı yalnızca başlangıç noktasıdır. Profesyonel düzeyde-doğruluk elde etmek için tel çapının titizlikle ölçülmesi, adımın hesaplanması ve spesifik örgü stilinin hesaba katılması gerekir. İster sahada basit bir çamaşır test cihazı kullanarak ister otomatik optik inceleme kullanan bir laboratuvarda olun, hedef aynı kalır: filtreleme açıklığının prosesin gereksinimlerine uygun olmasını sağlamak.
Son analizde ağ ölçümünüzün hassasiyeti, endüstriyel operasyonlarınızın verimliliğini, güvenliğini ve-maliyet etkinliğini doğrudan etkiler. Paralaks hatası gibi yaygın tuzaklardan kaçınarak ve sayım dışı-örgüleri göz ardı ederek ve açık alan ve açıklık için doğru formülleri kullanarak, modern mühendisliğin gerektirdiği yüksek standartları koruyabilirsiniz. Doğru ölçüm, kalite kontrolün temelidir ve tüm endüstriyel sektörlerde parçaların sorunsuz bir şekilde değiştirilmesine ve filtreleme sistemlerinin optimizasyonuna olanak tanır. Üretim hassasiyetinin mikroskobik sınırları zorlamaya devam ettiği bir çağda, ağ ölçümü biliminde uzmanlaşmak her zamankinden daha kritik hale geldi.